
















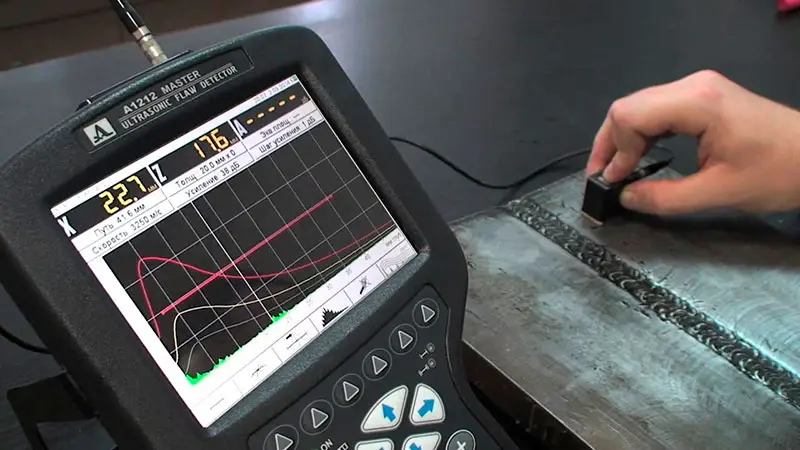
جوشکاری التراسونیک یکی از روشهای نوین و پیشرفته در صنعت ساختوساز و تعمیرات فلزات است که با استفاده از امواج صوتی با فرکانس بالا، قطعات فلزی را به یکدیگر متصل میکند. این روش در سالهای اخیر به دلیل دقت بالا، سرعت عمل و کاهش هزینهها در مقایسه با روشهای سنتی جوشکاری، توجه بسیاری از مهندسان و کارخانجات را به خود جلب کرده است. اما قبل از استفاده از این روش، شناخت دقیق مزایا و معایب آن، همچنین توانایی تشخیص عیوب احتمالی در سازههای فلزی پس از جوشکاری، ضروری است.
جوشکاری التراسونیک چیست؟
جوشکاری التراسونیک یک فرایند جوشکاری بدون ذوب است که در آن انرژی مکانیکی با استفاده از امواج صوتی با فرکانس بالا (معمولاً بین ۲۰ تا ۴۰ کیلوهرتز) به قطعات اعمال میشود. این انرژی باعث ایجاد حرارت موضعی و فشار بین سطح تماس دو قطعه میشود، که در نتیجه به اتصال دائمی آنها منجر میشود. این روش به ویژه برای فلزات نازک، آلومینیوم، مس، برنج و حتی برخی پلاستیکها مناسب است.
یکی از ویژگیهای بارز این روش، عدم نیاز به مواد پرکننده یا فلز پرکننده است. همچنین، به دلیل عدم وجود حرارت بالا، تغییر شکل حرارتی در قطعات کاهش مییابد و این باعث میشود که خواص مکانیکی مواد حفظ شود. این روش همچنین میتواند در محیطهای حساس به حرارت یا در مواردی که نیاز به جوشکاری سریع و بدون تغییر رنگ یا اکسیداسیون سطح وجود دارد، استفاده شود.
عیوب احتمالی در سازههای فلزی پس از جوشکاری التراسونیک
هرچند جوشکاری التراسونیک مزایای بسیاری دارد، اما همچنان ممکن است در برخی موارد عیوب مختلفی در سازههای فلزی ایجاد شود. شناخت این عیوب و روشهای تشخیص آنها قبل از استفاده از این روش بسیار مهم است. برخی از عیوب رایج عبارتند از:
- عیوب سطحی: شامل خراشیدگیها، ترکهای سطحی یا تغییر رنگ در ناحیه جوش است. این عیوب ممکن است به دلیل فشار بیش از حد یا عدم تمیزکاری مناسب سطح قبل از جوشکاری ایجاد شوند.
- عیوب داخلی: مانند حفرهها، ترکهای داخلی یا عدم نفوذ کامل جوش. این عیوب ممکن است به دلیل عدم تطابق مناسب قطعات، ناخالصیها یا تنظیم نادرست پارامترهای جوشکاری ایجاد شوند.
- عیوب شکلگیری: مانند تغییر شکل غیرمعمول در قطعات یا عدم هممرکز بودن جوش. این عیوب ممکن است به دلیل فشار نامناسب یا عدم استفاده از ابزارهای مناسب برای ثابت کردن قطعات ایجاد شوند.
- عیوب مواد: مانند وجود ناخالصیها یا تغییرات ساختاری در فلزات به دلیل حرارت ناشی از جوشکاری. این عیوب ممکن است در فلزات حساس به حرارت یا در مواردی که پارامترهای جوشکاری به درستی تنظیم نشده باشند، رخ دهد.
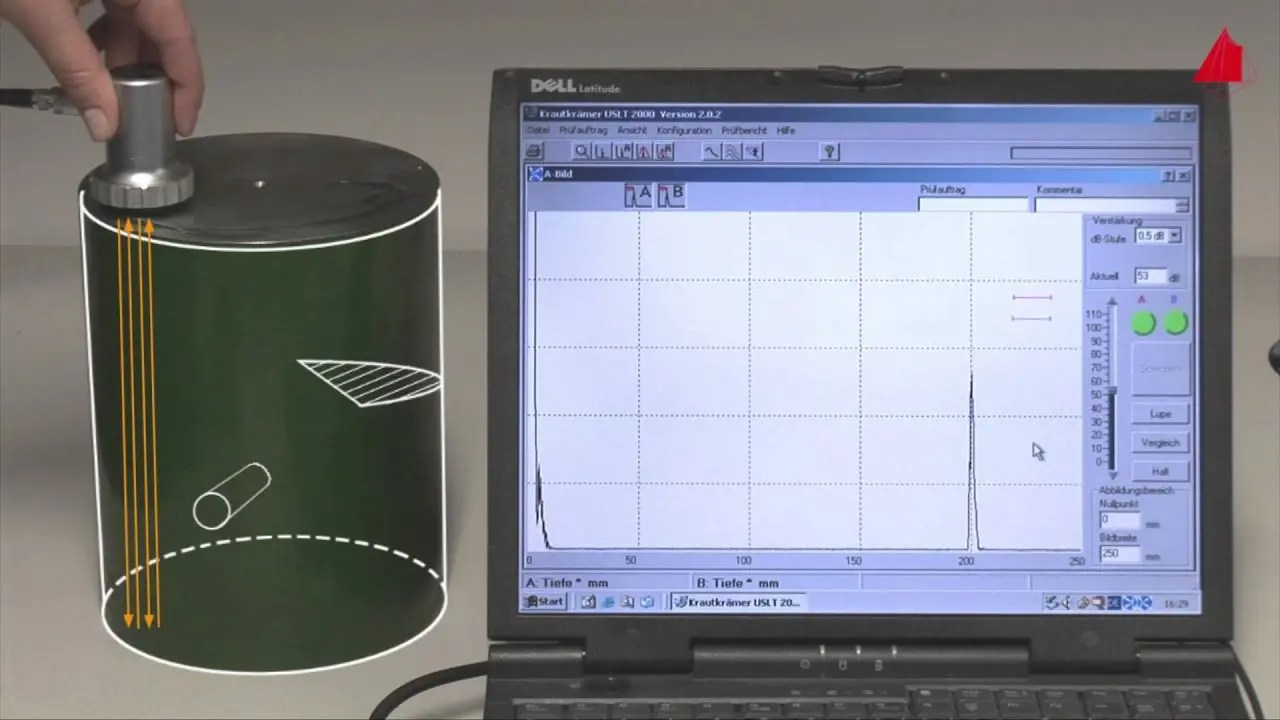
تشخیص این عیوب معمولاً با استفاده از روشهای غیرمخرب مانند آزمایشهای اولتراسونیک، رادیوگرافی، یا بررسی بصری انجام میشود. در ادامه به برخی از این روشها و نحوه تشخیص عیوب میپردازیم.
روشهای تشخیص عیوب در سازههای فلزی پس از جوشکاری التراسونیک
برای اطمینان از کیفیت جوشکاری و تشخیص عیوب احتمالی، از روشهای مختلفی استفاده میشود. برخی از این روشها عبارتند از:
- آزمایش اولتراسونیک: این روش یکی از دقیقترین روشهای تشخیص عیوب داخلی مانند حفرهها و ترکها است. در این روش، امواج صوتی با فرکانس بالا از طریق قطعه عبور داده میشوند و با تحلیل بازتاب این امواج، عیوب داخلی شناسایی میشوند.
- آزمایش رادیوگرافی: این روش برای تشخیص عیوب داخلی مانند حفرهها، ترکها و ناخالصیها استفاده میشود. در این روش، پرتوهای ایکس از قطعه عبور داده میشوند و با استفاده از فیلم یا حسگرهای خاص، عیوب داخلی شناسایی میشوند.
- بررسی بصری: این روش شامل بررسی سطح جوش با چشم غیرمسلح یا با استفاده از ابزارهای اپتیکی مانند میکروسکوپ است. این روش برای تشخیص عیوب سطحی مانند خراشیدگیها، ترکهای سطحی و تغییر رنگ استفاده میشود.
- آزمایشهای مکانیکی: مانند آزمایش کشش، آزمایش ضربه و آزمایش سختی که برای بررسی خواص مکانیکی جوش و اطمینان از کیفیت آن استفاده میشوند.
استفاده از این روشها به همراه تجربه و دانش فنی میتواند در تشخیص دقیق عیوب و افزایش کیفیت جوشکاری تراسونیک بسیار مؤثر باشد.
چه مواردی باید قبل از اقدام به جوشکاری التراسونیک در نظر گرفته شوند؟
قبل از استفاده از جوشکاری التراسونیک، باید به چندین نکته مهم توجه کرد تا از ایجاد عیوب و کاهش کیفیت جوش جلوگیری شود:
- تمیزکاری سطح: سطح قطعات قبل از جوشکاری باید کاملاً تمیز و از هرگونه روغن، چربی، اکسید یا ناخالصی پاکسازی شود. این کار باعث افزایش کیفیت اتصال و جلوگیری از ایجاد عیوب سطحی میشود.
- انتخاب پارامترهای مناسب: تنظیم صحیح پارامترهای جوشکاری مانند فشار، زمان و فرکانس امواج صوتی بسیار مهم است. پارامترهای نادرست میتواند منجر به ایجاد عیوب داخلی یا تغییر شکل قطعات شود.
- استفاده از ابزارهای مناسب: استفاده از ابزارهای مناسب برای ثابت کردن قطعات و اعمال فشار یکنواخت در طول فرایند جوشکاری ضروری است. ابزارهای نامناسب میتواند منجر به تغییر شکل یا عدم هممرکز بودن جوش شود.
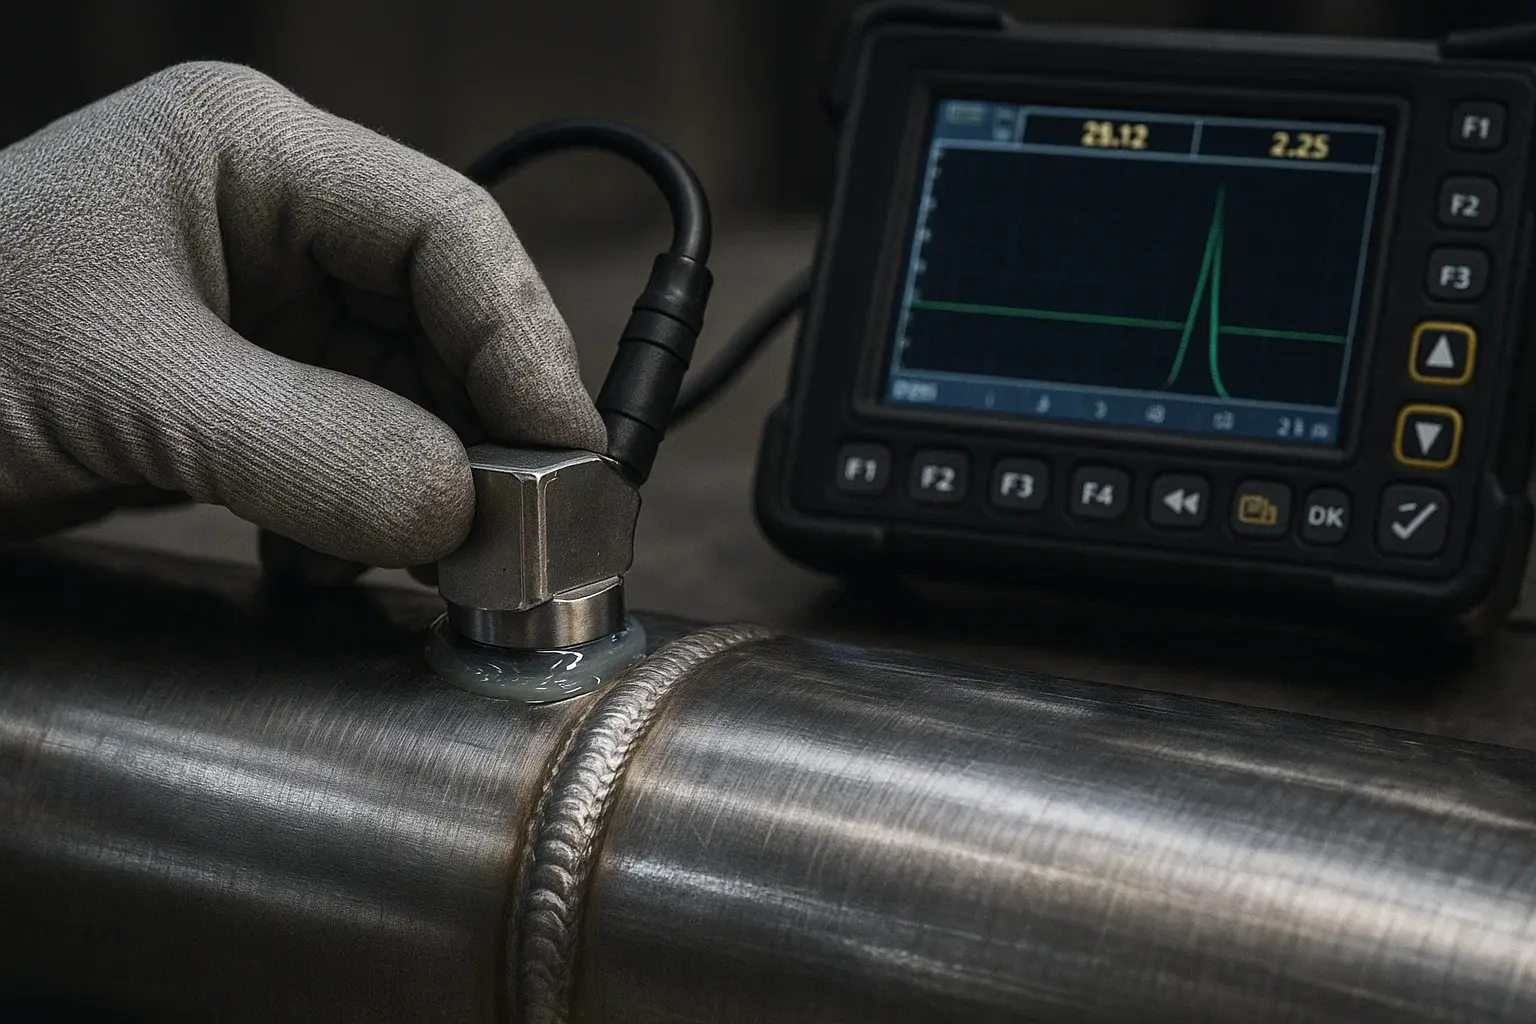
- کنترل کیفیت: پس از جوشکاری، باید از روشهای کنترل کیفیت مانند آزمایش اولتراسونیک یا رادیوگرافی استفاده کرد تا از وجود عیوب داخلی یا سطحی اطمینان حاصل شود.
- آزمایش نمونه: قبل از شروع جوشکاری قطعات اصلی، انجام آزمایشهای نمونه با پارامترهای مختلف میتواند در انتخاب بهترین تنظیمات کمک کند.
با توجه به این نکات و استفاده از روشهای مناسب، میتوان از مزایای جوشکاری التراسونیک بهرهبرداری کرد و عیوب احتمالی را به حداقل رساند.
مزایا و معایب جوشکاری التراسونیک
جوشکاری التراسونیک مانند هر روش دیگری مزایا و معایبی دارد. شناخت این موارد میتواند در انتخاب بهترین روش جوشکاری برای پروژههای مختلف کمک کند.
- مزایا:
- سرعت بالا در جوشکاری
- عدم نیاز به مواد پرکننده
- کاهش تغییر شکل حرارتی
- کاهش هزینههای انرژی
- قابلیت جوشکاری فلزات نازک و حساس به حرارت
- معایب:
- حداکثر ضخامت قطعات قابل جوشکاری محدود است
- نیاز به تجهیزات خاص و دقیق
- تأثیر محدود بر فلزات با نقطه ذوب بالا
- نیاز به تجربه و دانش فنی برای تنظیم پارامترها
با توجه به این مزایا و معایب، جوشکاری التراسونیک میتواند برای پروژههای خاصی که نیاز به دقت بالا و سرعت عمل دارند، بسیار مناسب باشد. اما برای پروژههای بزرگ یا فلزات با ضخامت بالا، ممکن است روشهای سنتی جوشکاری مانند جوشکاری قوس الکتریکی یا جوشکاری لیزر مناسبتر باشند.
نکات پایانی و توصیهها
جوشکاری التراسونیک یک روش پیشرفته و کارآمد برای اتصال فلزات است، اما مانند هر روش دیگری، نیاز به دانش فنی و تجربه دارد. قبل از استفاده از این روش، باید به تمیزکاری سطح، تنظیم پارامترهای مناسب، استفاده از ابزارهای مناسب و کنترل کیفیت پس از جوشکاری توجه ویژهای داشت.
در صورت نیاز به اطلاعات بیشتر در مورد روشهای جوشکاری پیشرفته و کنترل کیفیت سازههای فلزی، میتوانید به مقالات تخصصی تایم به تایم – تایم به تایم مراجعه کنید. این مقالات میتوانند درک بهتری از روشهای نوین در صنعت ساختوساز و تعمیرات فلزات فراهم کنند.
در نهایت، انتخاب روش مناسب جوشکاری بستگی به نوع پروژه، مواد مورد استفاده و نیازهای خاص آن دارد. با توجه به نکات ارائه شده، میتوانید بهترین روش را برای پروژههای خود انتخاب کنید و از کیفیت و دوام سازههای فلزی خود اطمینان حاصل کنید.